Кірістірілген тексеру көбінесе ақауларды тезірек анықтау әдісі ретінде сатылады. Шынайы дәлдіктегі темір құю желісінде оның үлкен мәні шешімдер қабылданған кезде өзгереді. Мен Ningbo Supreme Machinery Co., Ltd-де темір құю өндірісімен сұр шойын және иілгіш шойын құймалары негізінен көзбен, шүмекпен және штангенциркульмен тексерілетін күннен бастап жұмыс істедім. Автоматтандырылған желілерге көшу және желілік тексеру тәжірибе қажеттілігін жойған жоқ. Ол бұл тәжірибені балқытуға, құюға, салқындатуға және тіпті өңдеуге ауыстырды. Бұл мақалада кіріктірілген инспекция дәл темір құю сапасын бақылауды қалай өзгертетінін, қандай технологиялардың тиімді екенін және олардың қай жерде әлі де жетіспейтінін қарастырады.
Кірістірілген тексеру тек рентген сәулесі емес: біз темір құю желілерінде қолданатын нәрсе
Тұтынушылар темірді дәл құю үшін кірістірілген инспекцияны қолданатынымызды естігенде, көпшілігі біз әрбір бөлікті рентген сәулесі туралы айтып отырмыз деп ойлайды. Бұл шынайы емес. Рентген сәулесі пайдалы, бірақ ол сұр темір сорғы корпусы немесе иілгіш темір клапан корпусы үшін баяу, қымбат және жиі артық. Өндірістік желіде іс жүзінде жұмыс істейтін нәрсе - бұл қабатты тәсіл: пештегі термиялық талдау, құю станциясында инфрақызыл бақылау, тазалаудан кейін машинаның көруі және маңызды партиялар үшін мақсатты рентгендік немесе ультрадыбыстық сынақ.
Ningbo Supreme Machinery Co., Ltd компаниясында біз өнім шығардық темір касгринтиг,шойын құю, жәненақты инвестиция құю25 жылдан астам. Компания 1990 жылы темір құймалары мен тот баспайтын болаттан жасалған құймалармен жұмыс істей бастады, содан кейін 2000 жылдан кейін болат құю желісін қосты. Осы уақыт ішінде біздің өндірістік желілеріміз қолмен жұмыс жасаудан автоматты машиналарға көшті. Қайталанатын бір сабақ қарапайым:кірістірілген инспекция тек процесс шешіміне байланысты болғанда ғана жұмыс істейді.Егер деректер келесі жылытуды, келесі қалыпты немесе келесі өңдеу қондырғысын өзгертпесе, бұл жай ғана есепке алу болып табылады.
Құн аргументі: Неліктен қабылданбаған кастинг тек көрінетін жоғалту болып табылады
Түпкілікті тексеру кезінде дәл темір құймасынан бас тартқанда, көрінетін жоғалту құйманың өзі болып табылады. Көрінбейтін шығын әдетте үлкенірек болады. Сіз балқыту энергиясын, қалыптау құмын, жұмыс күшін, өңдеуге арналған сыйақыны және кейде тұтынушыны жеткізу ұяшығын тұтындыңыз. ASTM A536 65-45-12 стандартына сәйкес жасалған созылғыш шойын гидравликалық коллекторы үшін өңдеуден кейін табылған шөгу ақауы сыни беттерден 2–3 мм материал алынып тасталған сынған бөлікті білдіруі мүмкін. Бұл жай ғана кастингті жоғалту емес. Бұл өңдеу қабілетін жоғалту.
Сондықтан мен ішкі тексеруді оның қаншалықты ерте араласуы мүмкін екеніне қарай бағалауды жөн көремін. Құю алдында төмен қалдық магний трендін белгілейтін термиялық талдау көрсеткіші бүкіл шөмішті үнемдей алады. 1380°C төмен құю температурасын түсіретін инфрақызыл камера жұқа қабырғалы сұр темір құймалардағы суық жабылулардың алдын алады. Атқылаудан кейін машинаның көру станциясы бөлшек өңдеу орталығына жеткенге дейін бетіндегі жарықшақты ұстай алады. Бұлардың ешқайсысы соңғы тексеруді алмастырмайды. Олар соңғы тексеруге дейін жететін ақаулардың санын азайтады.
Тексеру технологиясын сұр темірге, созылғыш темірге және инвестициялық құюға сәйкестендіру
Кез келген кірістірілген тексеру технологиясы темір құю процесіне сәйкес келе бермейді. Төмендегі кесте сызықты конфигурациялау кезінде қолданатын практикалық салыстыру болып табылады. Бұл теориялық рейтинг емес. Бұл нақты өндіріс қабаттарында көрген жұмысымызды көрсетеді.
| Технология | Ең жақсы сәйкестік | Әдеттегі анықтау жылдамдығы | Негізгі ақаулар | Темір құюға шектеу |
|---|---|---|---|---|
| Термиялық талдау | Балқыту және түйіндеу бақылау | Жылыту үшін 30-90 секунд | Көміртегі эквивалентінің дрейфі, түйінділіктің төмендеуі, салқындау үрдісі | Жанама өлшеу; металлографиямен калибрлеуді қажет етеді |
| Инфрақызыл термиялық бейнелеу | Құю температурасы және пішінді толтыру | Құю кезіндегі нақты уақыт | Суық жабылулар, қате жұмыс, құю температурасының ауытқуы | Тек көру сызығы; түтін мен шөміштің орналасуы кедергі келтіруі мүмкін |
| Машиналық көру | Тазалаудан кейін бетті тексеру | Әр бөлікке 1–5 секунд | Жарықтар, саңылаулар, суық жабулар, жетіспейтін материал, құм қосу | Ішкі ақауларды көре алмайды; жарықтандыру және бөлікті бағдарлау мәселесі |
| Нақты уақыттағы рентген | Қауіпсіздігі өте маңызды шойын және болат құймалар | Әр бөлікке 10–60 секунд | Шөгу кеуектілігі, ішкі жарықтар, қосындылар | Жоғары құны; баяу желі жылдамдығы; радиациялық қауіпсіздік талаптары |
| Ультрадыбыстық сынау | Ауыр секциялы шойын және болат құймалары | Әр нүктеге 2–10 секунд | Қалың қималардағы ішкі қуыстар, жарықтар, түйінділіктің өзгеруі | Байланыстыруды қажет етеді; күрделі геометриялар қиын |
Гидравликалық клапанның корпустары мен станок құрамдас бөліктері сияқты сұр темір құймалар үшін машинаны көру және инфрақызыл құюды бақылау әдетте ең жақсы қайтарымды береді. Сұр темірдің қабыршақ графиті оған жақсы демпферлік және жылу өткізгіштік береді, бірақ бұл сонымен қатар автоматтандырылған визуалды тексеруді негіздеу үшін беттік ақаулардың жиі кездесетінін білдіреді. Иілгіш шойын құймалары үшін термиялық талдау және мақсатты рентген сәулелері көбірек маңызды, өйткені түйінділік пен ішкі беріктік ұзару мен шаршау мерзіміне тікелей әсер етеді. Дәл инвестиция құю үшін басымдық балауыз үлгісінің өлшемдері мен қабық тұтастығына ауысады, мұнда лазерлік сканерлеу және процесс деректерін тіркеу көбінесе кірістірілген радиографияға қарағанда маңыздырақ.
Кірістірілген инспекция өңдеуге және құрастыруға қалай қосылады
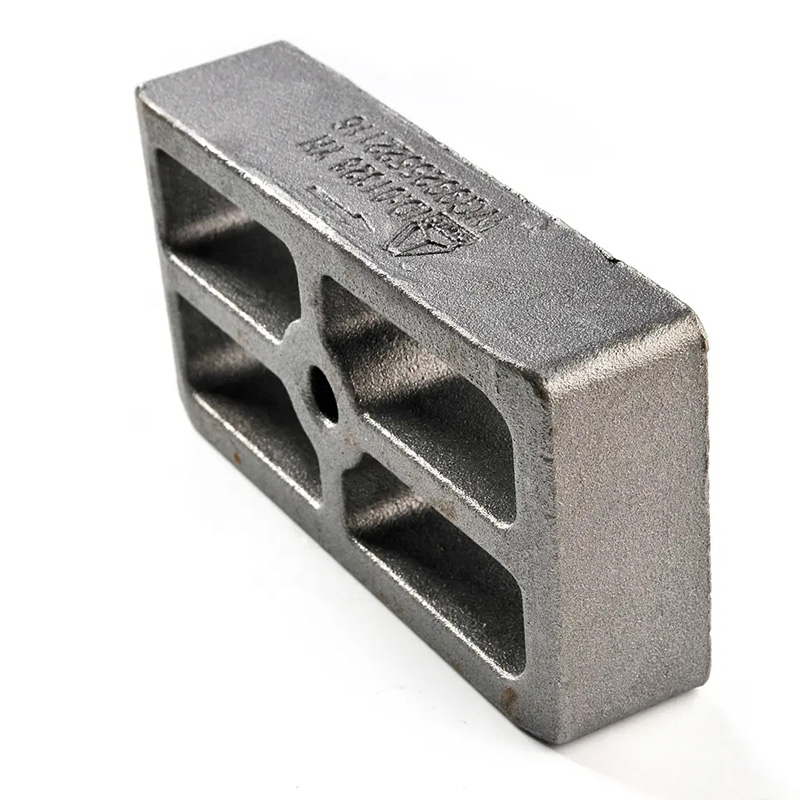
Ningbo Supreme Machinery Co., Ltd компаниясында көп жылдар бойы темір құймаларын өндіруден бір білгенім, сапаны бақылау құю цехының есігінде тоқтай алмайды. Өлшемдік тексеруден өткен дәлдіктегі темір құйма, егер құйма қаттылығы немесе микроқұрылымы әртүрлі болса, өңдеу орталығында әлі де істен шығуы мүмкін. Салқындатылған сұр темір, мысалы, төзімділік шегінде өлшей алады, бірақ карбидті құралды бұзады. Түйінділігі төмен иілгіш темір оңай өңделеді, бірақ қысым сынағынан өтпейді.
Бұл жерде кірістірілген тексеру деректері құю зауытынан тыс құнды болады. Термиялық талдау нәтижелерін, құю температурасын және салқындату деректерін партия бойынша жазғанда, біз оларды өңдеу өнімділігімен байланыстыра аламыз. Тұтынушы сұр темір құймаларының белгілі бір топтамасында дірілдеу немесе құралдың шамадан тыс тозуы туралы хабарласа, біз көміртегі баламасы мен салқындату жылдамдығын бақылай аламыз. Егер иілгіш шойын құймасы өңдеуден кейін ағып кету сынағынан өтпесе, біз магний қалдығы мен түйінділік тенденциясын қарастыра аламыз. Бұл қадағалану керемет емес, бірақ бұл сапаны бақылауды процесті бақылауға айналдыратын нәрсе.
Бізден темір құймаларын да, дайын өңделген бөлшектерді де алатын тұтынушылар үшін бұл байланыс кінәні азайтады. Ақау құюдан немесе өңдеуден болды ма деп дауласудың орнына, біз деректерді бірге қарай аламыз.
Шойын гидравликалық коллекторларға арналған конфигурацияның практикалық мысалы
Нақты мысал келтірейін. Қабырғасының қалыңдығы 8–12 мм, ASTM A536 65-45-12 материалы және сыни беттерде өңдеуге рұқсаты 2,5 мм болатын созылғыш темір гидравликалық коллекторды іске қосып жатырмыз делік. Тапсырыс беруші өңдеуден кейін қысымның герметикалығын тексеруді және кем дегенде 85% түйінділікті талап етеді.
Балқу жағында біз химия үшін оптикалық эмиссия спектрометриясын және көміртегі баламасы мен түйіндік тенденциясы үшін термиялық талдауды қолданамыз. Мақсатты терезе C 3,5–3,7%, Si 2,2–2,5%, Mg 0,04–0,06%. Құю жағында инфрақызыл термиялық бейнелеу құю температурасын бақылап, оны 1390°C және 1420°C аралығында ұстайды. Тазалаудан кейін құрылғының көруі бетіндегі жарықтар мен суық жабылуларды тексереді. Критикалық партиялар үшін нақты уақыттағы рентгендік немесе ультрадыбыстық сынақ порт бастықтарының айналасындағы қалың бөліктегі ішкі шөгуді тексереді.
Бұл конфигурация әрбір бөлікті рентгенмен тексермейді. Ол дұрыс технологияны дұрыс кезеңде пайдаланады. Нәтиже - өңдеу кезіндегі тосынсыйлар азырақ және қысым сынағынан өту жылдамдығы тұрақтырақ. Менің тәжірибемде бұл комбинация нарықтағы ең қымбат тексеру машинасын сатып алудан да маңызды.
Кірістірілген тексеру жүйесін сатып алмас бұрын нені тексеретін едім
Егер сіз темірді дәл құюға арналған кірістірілген тексеруді бағалап жатсаңыз, мен жабдық брошюраларын қарау алдында төрт сұрақ қояр едім. Біріншіден, сіз қандай ақаудың алдын алуға тырысасыз және ол процестің қай кезеңінде пайда болады? Екіншіден, деректермен не істейсіз — ол белгіленген мәнді өзгерте ме, құюды тоқтата ма немесе өңдеу ығысуын реттей ме? Үшіншіден, өткізіп алған ақаудың бағасы тексеру жүйесінің құнына қарағанда қандай? Төртіншіден, орнатудан кейін жүйеге қызмет көрсету және калибрлеуді кім жүргізеді?
Ningbo Supreme Machinery Co., Ltd-де біздің өндірісіміз қолмен жұмыс істеуден автоматты техникаға дейін дамыды, өйткені автоматтандыру қолмен жұмыс істей алмайтын жүйелілік мәселелерін шешеді. Бірақ процесті кері байланыссыз автоматтандыру - бұл тезірек вариация. Кірістірілген тексеру - темір құю сапасын дәл бақылау үшін автоматтандыруды пайдалы ететін кері байланыс жүйесі.
Жиі қойылатын сұрақтар
Кірістірілген тексеру темір құймалары үшін соңғы тексеруді ауыстыра ма?
Жоқ. Кірістірілген тексеру соңғы тексеруге жететін ақаулардың санын азайтады, бірақ партия сынамаларын алу және тұтынушыға тән қабылдау критерийлері үшін соңғы тексеру әлі де қажет. Қауіпсіздігі жағынан өте маңызды шойын құймалары үшін соңғы өлшемді және қысымды сынау міндетті болып қала береді.
Сұр темірді құю үшін қандай кірістірілген тексеру технологиясы ең тиімді?
Көптеген сұр темір құю желілері үшін тазалаудан кейінгі машинаны көру және инфрақызыл құю температурасын бақылау ең жылдам өтеуді ұсынады. Олар сызықты айтарлықтай баяулатпай, беткі ақауларды және суық жабуларды ұстайды. Термиялық талдау да маңызды, бірақ ол бөлшектерді тексеру құралы емес, балқытуды басқару құралы болып табылады.
Кірістірілген инспекция құю алдында шойынның түйіндік ақауларын анықтай ала ма?
Ол трендті көрсете алады, бірақ нақты уақытта соңғы түйіндік санын бермейді. Жылдам металлографиямен біріктірілген термиялық талдау магний қалдығы мен салқындату қисығының күтілетін терезе шегінде екенін көрсете алады. Егер тренд терезеден тыс болса, құю зауыты өңдеу немесе құю ретін реттей алады.
Ningbo Supreme Machinery Co., Ltd инвестициялық құюға арналған кірістірілген тексеруді қалай қолдайды?
Дәл инвестиция құю үшін біз балауыз үлгісінің өлшемдік тұрақтылығына, қабық қалыңдығына және құю температурасының жазбаларына назар аударамыз. Лазерлік сканерлеу және процесс деректерін тіркеу көбінесе осы құймалар үшін кірістірілген рентгенге қарағанда пайдалырақ. Біз қорытпаға, геометрияға және тұтынушыларды қабылдау стандартына негізделген тексеру тәсілін конфигурациялаймыз.
Шойын құйылуын тексеру үшін қандай стандарттарға әдетте сілтеме жасалады?
Жалпы сілтемелер сұр темірге арналған ASTM A48, иілгіш шойын үшін ASTM A536, сфероидты графитті шойындар үшін ISO 1083, өлшемдік төзімділіктер үшін ISO 8062 және радиографиялық зерттеу үшін ASTM E446 немесе E186. Қолданылатын стандарт материалға және қолдануға байланысты.
Дәл темір құю жобасы үшін кірістірілген тексеруді бағалап жатсаңыз немесе сұр шойын, иілгіш шойын немесе инвестициялық құю сапасын бақылау мәселелерін талқылағыңыз келсе, хабарласуыңызға болады.Ningbo Supreme Machinery Co., Ltdтікелей. Материалдық дәрежеңізді, маңызды өлшемдерді және ақаулық мәселелерін бөлісіңіз, біз сіздің өндірістік желі үшін практикалық тексеру конфигурациясын анықтауға көмектесеміз.